Ştiri

Ghid de identificare a defectelor de suprafață a bobinei laminate la rece: de la clasificarea defectelor la judecata de acceptare

2026-10-26 0 Lasă-mi un mesaj

Bobine laminate la rece NatureSteelsunt utilizate pe scară largă în industriile de ștanțare a aparatelor de uz casnic, auto și hardware. Diferența de bază față de bobinele laminate la cald constă în suprafața tablei: benzile laminate la cald au solzi, suprafețe rugoase și toleranțe dimensionale mari; benzile laminate la rece sunt supuse rulării în mai multe treceri la temperatura camerei, oferind suprafețe curate, netede și dimensiuni precise.


Defectele de suprafață reprezintă pericole critice pentru bobinele laminate la rece. Urmele de rulou, zgârieturile, petele gălbui, blocarea bobinei și alte defecte pot duce la respingerea pieselor de ștanțare și cratere de vopsea în cazurile ușoare sau respingerea întregului lot în cazurile severe. Unele defecte rămân latente la livrare și apar doar în timpul ștampilării, declanșând cu ușurință litigii de răspundere.


Acest document ajută utilizatorii să identifice defectele, să urmărească procesele de producție corespunzătoare, să judece calitatea în raport cu standardele și să implementeze controale preventive de la liniile de producție până la ambalarea transportului maritim. Acesta servește ca referință pentru personalul de achiziții, inspectorii de calitate și inginerii relevanți.


I. De ce calitatea suprafeței determină în mod direct randamentul dvs. de ștanțare


Calitatea suprafeței nu este doar o preocupare estetică; efectele sale se propagă în întregul lanț de producție.


Prima etapă: ștanțare. Așchii (incluziuni interne expuse la suprafață) acționează ca puncte de inițiere pentru fisurarea ștanțarii. Microfisurile de margine se propagă în fracturi în timpul ambutisării adânci. Foile ondulate cu planeitate slabă provoacă o poziționare instabilă în interiorul matrițelor și duc la dimensiuni ale pieselor în afara toleranței.


A doua etapă: Acoperire și galvanizare. Uleiul rezidual provoacă cratere de vopsea și găuri de electroforeză. Urmele de rulou și zgârieturile sunt mărite în pete vizibile după galvanizare. Nuanța de oxid (petele gălbui) afectează în mod direct aderența pentru emailare și vopsire.


A treia etapă: post-vânzare. Pentru componentele esențiale pentru aspect, cum ar fi panourile de electrocasnice și panourile interioare ale autovehiculelor, defectele de suprafață duc direct la plângeri legate de aspectul produsului finit. În această etapă, pierderile se extind dincolo de un singur lot de foi până la costurile produsului finit și programele de livrare.


Prin urmare, în industrie predomină un consens: calitatea și grosimea oțelului stabilesc limita inferioară de performanță pentru bobinele laminate la rece, în timp ce calitatea suprafeței stabilește limita superioară pentru produsele finite. Specificarea clară a gradelor de suprafață în momentul plasării comenzii este mult mai eficientă din punct de vedere al costurilor decât litigiile post-facto.

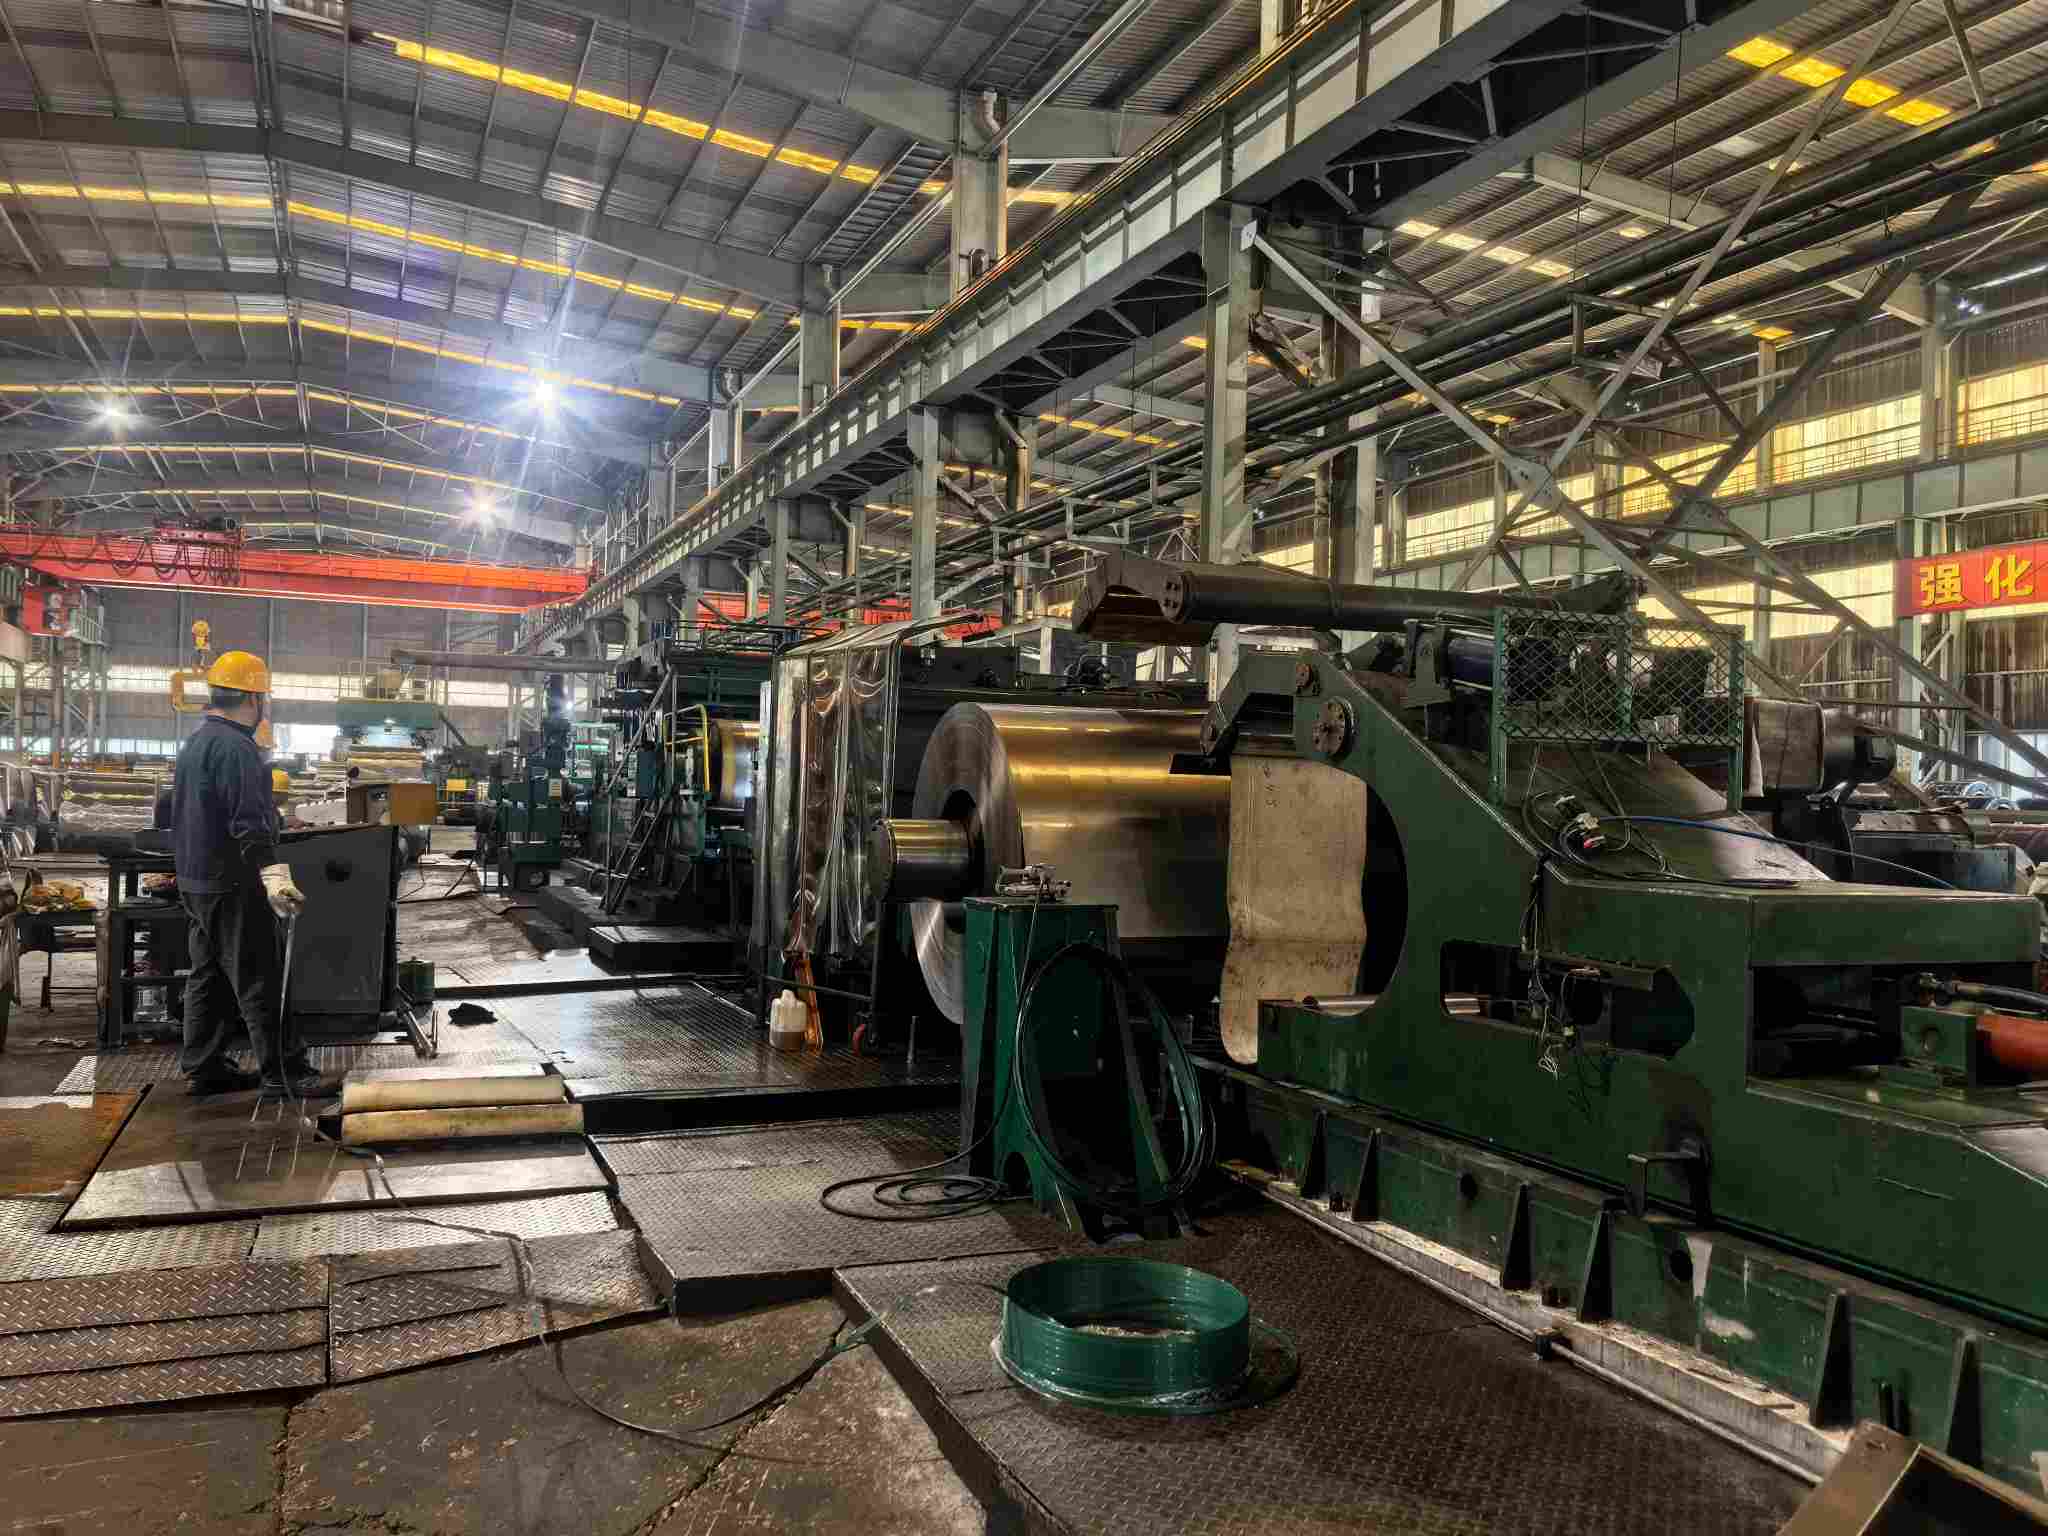
Cold rolling mill workshop

II. Clasificarea comună a defectelor de suprafață pentru bobinele laminate la rece


Defectele sunt grupate în funcție de stadiul de producție în care provin: defecte introduse în procesul de laminare, defecte introduse în procesele de recoacere și decapare și defecte introduse în timpul depozitării și transportului. Această clasificare permite urmărirea directă către procesele responsabile la observarea defectelor.


Fiecare defect este descris într-un format unificat: Caracteristici de aspect → Cauze → Impacturi în aval → Criterii de acceptare de referință.


2.1 Defecte introduse în procesul de laminare


Crăparea marginilor


  •  Aspect: fisuri continue sau intermitente pe marginile tablelor sau benzilor de oțel, variind de la caracteristici minore asemănătoare bavurilor până la fracturi zimțate, deschise în cazuri severe.
  •  Cauze: Metalul de margine suferă solicitări tri-axiale în timpul rulării și depășește limitele de ductilitate a materialului. Factorii obișnuiți care contribuie includ defectele marginilor de intrare, scara de margine presată în interior, distribuția necorespunzătoare a reducerii trecerii și tensiunea excesivă de rulare.
  •  Impact: Fisurile se propagă în timpul tăierii; fracturile inițiază de la margini în timpul ștanțarii, făcând piesele ambușite direct improprii pentru utilizare.
  •  Judecare: Fisurile sunt definite ca defecte dăunătoare serviciului conform standardelor și nu vor fi permise. Bavurile de margine minore pot fi acceptate condiționat dacă sunt îndepărtate complet după tăiere.


Ondulare / Cataramă


  •  Aspect: suprafețe neuniforme ale foii care prezintă profiluri ondulate sau deformarea marginilor/regiunii mijlocii în condiții de stare liberă.
  •  Cauze: Setarea incorectă a coroanei rolei, temperatura neuniformă a rolei care induce „coroană termică”, deviație mare a grosimii transversale de intrare și tensiune fluctuantă de rulare.
  •  Impact: Abatere de alimentare pe liniile automate de ștanțare. Dacă ondularea provine din defecțiuni ale sistemului în formă de placă, tensiunea reziduală provoacă retragerea elastică chiar și după nivelare.
  •  Judecare: Toleranțele de planeitate sunt specificate în mod explicit în standarde. Ondularea minoră poate fi remediată prin nivelare; Părțile neconforme a căror ondulație rămâne în afara toleranței după nivelare vor fi considerate neconforme.


Semne de rulare


  •  Aspect: Indentări periodice pe suprafețele foilor, cu distanță care se potrivește cu circumferința rolei. Această caracteristică distinge semnele de rulare de zgârieturi.
  •  Cauze: Adancituri pe suprafețele ruloului sau substanțe străine aderente (resturi de calcar, nămol de ulei), care transferă amprentele de presiune pe suprafețele foilor.
  •  Impact: Eșecuri de aspect direct pentru piesele de calitate cosmetică; concentrarea tensiunilor la adâncituri în timpul ștanțarii.
  •  Hotărâre: Sub rezerva claselor de suprafață specificate. În conformitate cu standardele naționale, sunt permise semne de rulare minore pentru gradul FB. Pentru gradul FC, partea de mai bună calitate nu trebuie să aibă defecte vizibile vizual. Semnele de rulare periodice distincte cu adâncime perceptibilă sunt considerate neconforme pentru gradul FC/FD.


Zgârieturi


  •  Aspect: cicatrici liniare direcționale, neperiodice, cu rezistență perceptibilă atunci când sunt atinse cu mâna.
  •  Cauze: Substanțe străine dure care aderă la mesele cu role, plăcile de ghidare sau rolele de ghidare; alunecarea dintre straturi indusă de tensiunea instabilă a bobinei.
  •  Impact: Zgârieturile care depășesc o anumită adâncime devin locuri de inițiere pentru fisurarea ștanțarii și provoacă respingerea pieselor orientate spre aspect.
  •  Judecare: Criteriile se aliniază cu cele pentru marcajele de rulare, implementate conform clauzelor de suprafață. Practică comună în industrie: zgârieturile minore cu adâncimea care nu depășește jumătate din toleranța de grosime pot fi negociate, sub rezerva acordurilor contractuale.


#### Abaterea grosimii de-a lungul benzii


  •  Aspect: abia vizibil cu ochiul liber, manifestat ca grosime inconsecventă în diferite poziții ale unei singure foi.
  •  Cauze: răspuns întârziat al sistemelor de control automat al ecartamentului (AGC), fluctuații ale grosimii de intrare și abateri ale setărilor forței de rulare.
  •  Impact: Grosimea neuniformă a peretelui pieselor ștanțate; fluctuațiile de grosime afectează stabilitatea alimentării și formării liniilor de producție automate.
  •  Judecare: Măsurată cu ajutorul calibrelor de grosime în raport cu tabele standard de toleranță la grosime. Notă: tabelele de toleranță sunt segmentate după grosimea nominală și lățimea, în loc să adopte o valoare unică universală.


Așchii


  •  Aspect: dungi alungite argintii-luminoase sau întunecate de lungimi variabile, care apar mai ales la capetele bobinei, cozile bobinei sau zonele locale.
  •  Cauze: Incluziunile nemetalice din oțel (de exemplu, alumină) sunt alungite în timpul rulării și eventual expuse pe suprafețe.
  •  Impact: Sursă majoră de inițiere pentru fisurare în timpul ambutisării adânci. Mult mai periculoase decât zgârieturile obișnuite, așchiile reprezintă manifestări de suprafață ale defectelor interne ale materialelor.
  •  Judecare: Incluziunile sunt clasificate ca defecte dăunătoare conform standardelor și nu vor fi permise. Așchiile locale indică, în general, probleme metalurgice și de turnare continuă și sunt în mod normal considerate neconforme.


 2.2 Defecte introduse în procesele de recoacere și decapare


#### Colorare gălbuie / Nuanță de oxid


  •  Aspect: Decolorare locală maro-gălbui pe suprafețele foilor; diferență de culoare cu bobina completă în cazuri severe.
  •  Cauze: Carbonizarea uleiului rezidual după recoacere; controlul inadecvat al punctului de rouă al atmosferelor protectoare ale cuptorului (amestecuri de hidrogen/azot-hidrogen) conducând la oxidare ușoară.
  •  Impact: Deteriorarea severă a aderenței pentru emailare, vopsire și vopsire; diferența de culoare descalifică direct piesele de calitate.
  •  Judecare: Nuanța de oxid minoră este permisă pentru gradul FB. Gradul FC/FD impune cerințe privind diferența de culoare și aderență; apariția are ca rezultat neconformitate. Cuptoarele de recoacere strălucitoare funcționate corespunzător cu protecție împotriva hidrogenului nu trebuie să producă pete gălbui proeminente.


Blocarea bobinei


  •  Aspect: Aderență locală între straturi care împiedică derularea; urme rupte sau gumate rămân pe suprafețele foilor unde straturile aderente sunt despărțite.
  •  Cauze: Temperatură de recoacere excesivă, tensiune mare de bobinare, presiune concentrată localizată din forma slabă a plăcii; suprafețele extrem de netede exacerba și mai mult lipirea.
  •  Impact: Suprafețele mari continue sunt defecte în zonele de rupere de aderență.
  •  Hotărâre: Deteriorarea prin ruptură de aderență constituie un defect neconform proeminent. Această problemă clasică a procesului de recoacere este în mod normal atribuită setărilor necorespunzătoare ale parametrilor de recoacere.


Gropile de supramurătură


  •  Aspect: Suprafețe de foi plictisitoare acoperite cu crestaturi fine dense și care prezintă o senzație tactilă aspră.
  •  Cauze: Temperatură excesiv de ridicată a băii de acid, concentrație necorespunzătoare a acidului sau timp prelungit de imersie în secțiunile de decapare, ceea ce duce la supra-coroziunea substratului de fier.
  •  Impact: Rugozitatea suprafață depășită degradează aderența stratului de acoperire; reducerea grosimii materialului în cazuri severe.
  •  Judecare: Pot fi permise gropi minore pentru suprafețe mai mici, fără deteriorări de formare. Gropile sunt interzise pentru gradul FC/FD.


Lüders Lines / Stretcher Strain


  •  Aspect: marcaje ondulate ca o bandă care apar pe suprafețele componentelor ștanțate.
  •  Notă: aceasta este mai degrabă o proprietate materială decât un defect. Oțelurile cu conținut scăzut de carbon precum DC01 și SPCC prezintă un platou de curgere, iar deformarea neuniformă în timpul ștanțarii generează linii Lüders. Oțelăriile elimină platourile de randament prin laminare skin-pass cu o mică reducere.
  •  Punct cheie: Eficacitatea skin-pass se degradează în timpul depozitării. Îmbătrânirea naturală reintroduce platouri de producție. Standardele specifică perioadele de garanție: EN 10130 garantează că nu există linii Lüders în termen de șase luni de la trecerea pielii pentru DC05; DC06/DC07 oferă garanții nelimitate. GB/T 5213 diferențiază perioadele în funcție de gradul de suprafață: aproximativ trei luni pentru suprafețele de calitate superioară (FC/FD) și aproximativ șase luni pentru calitățile generale (consultați standardele și contractele originale pentru valori exacte).
  •  Judecare: Liniile Lüders care rezultă din depozitarea supraînvechirii nu sunt, în general, clasificate drept defecte de calitate. Cumpărătorii trebuie să specifice perioadele de depozitare și practicile de inventar „primul intrat, primul ieșit” la plasarea comenzii.


Rezidu de ulei


  •  Aspect: pelicule de ulei neuniforme pe suprafețele foilor, prezentând sub formă de dungi sau pete de acumulare de ulei.
  •  Cauze: Performanța insuficientă a secțiunilor de degresare electrolitică sau aplicarea necontrolată a uleiului după rularea skin-pass.
  •  Impact: Cratere de vopsea și găuri de electroforeză; peliculele excesive de ulei compromit performanța de sudare.
  •  Judecare: Standardele specifică în mod normal produsele livrate cu ulei cu pelicule de ulei care pot fi îndepărtate prin curățare alcalină. Neconformitatea se aplică atunci când uleiul rezidual neuniform cauzează defecțiuni ale procesului din aval.


2.3 Defecte introduse în timpul depozitării și transportului (zonă de dispută cu răspundere ridicată)


Rugina pete de apă


  •  Aspect: Pete de rugină de culoare galben-deschis până la maro-închis care inițiază în principal de la suprafețele sau marginile foilor; observat frecvent pentru mărfurile maritime.
  •  Cauze: Umiditate condensată din transpirația recipientului din cauza diferențelor de temperatură-umiditate, pulverizare cu sare de mare; bobine goale fără ambalaj rezistent la rugină sau ambalaj deteriorat.
  •  Impact: Vopsea formată de vezicule peste zonele ruginite; downgrade cu bobina completă în cazuri severe.
  •  Judecata: Unul dintre cele mai predispuse dispute. Răspunderea este determinată de trei factori: ① Culoare rugină: rugina proaspătă apare galben strălucitor/roșu-portocaliu; rugina învechită devine maro închis sau chiar negru. ② Integritatea ambalajului: condițiile hârtiei anti-rugină, folii de plastic și protecție pentru margini. ③ Cronologie: comparație între datele de producție/de aplicare a uleiului și datele de sosire cu perioadele standard de valabilitate anti-rugină (standardele naționale specifică o valabilitate de șase luni fără rugină de la fabricarea bobinelor livrate cu ulei în condiții normale de depozitare-transport). Dacă se produce coroziune cu ambalajul intact în perioada de valabilitate anti-rugină, răspunderea revine furnizorilor. Ambalajele deteriorate sau depozitarea expirată atribuie răspunderea cumpărătorilor.


Manipularea denturilor


  •  Aspect: indentări locale sau vânătăi la impact, concentrate în principal pe învelișurile exterioare ale bobinei și punctele de contact ale palanului.
  •  Cauze: ridicare necorespunzătoare, compresie de stivuire și asigurare inadecvată în timpul transportului.
  •  Hotărâre: Învelișurile exterioare locale pot fi acceptate condiționat după îndepărtarea învelișurilor afectate, fără deficiențe funcționale. Goliturile larg răspândite fac bobinele neconforme.


Bobina telescopică / liberă


  •  Aspect: Fețele terminale ale bobinei nealiniate formând un profil în trepte telescopat; curele de legare libere.
  •  Cauze: Alinierea greșită în timpul bobinei, tensiune necorespunzătoare și relaxarea curelei în timpul tranzitului.
  •  Impact: Zgârierea foii și abaterea de alimentare în timpul derulării; pericole pentru siguranța depozitului.
  •  Judecare: Fețele de capăt nealiniate dincolo de limitele de toleranță constituie neconformitate. Curelele libere trebuie retensionate în depozite.


2.4 Tabelul cu defecțiuni de referință rapidă


Defect Proces responsabil Cauze tipice Permis pentru gradul FB Permis pentru gradul FC/FD
Crăparea marginilor Material rulant/intrat Tensiune excesivă pe margine Nu este permis Nu este permis
Ondulare Rulare Coroană/tensiune necorespunzătoare Nu este permis dacă este în afara toleranței Nu este permis dacă este în afara toleranței
Semne de rulare Rulare Deteriorări ale suprafeței de rulare / materii străine Minor permis Nu este permis
Zgârieturi Laminare / taiere Corpuri străine pe traseele rolelor Minor permis Nu este permis
Abaterea grosimii de-a lungul benzii Rulare Abaterea controlului AGC Nu este permis dacă este în afara toleranței Nu este permis dacă este în afara toleranței
Așchii Oțel / turnare continuă Incluziuni Nu este permis Nu este permis
Colorare gălbuie Recoacerea Ulei rezidual / atmosferă slabă Minor permis Nu este permis
Blocarea bobinei Recoacerea Temperatura/tensiune necorespunzătoare Nu este permis Nu este permis
Gropile de supramurătură Murarea Decaparea necontrolată Minor permis Nu este permis
Liniile Lüders Proprietatea materială Platoul de randament / imbatranire Nu este un defect, supus constrângerilor privind perioada de depozitare Nu este un defect, cu perioade mai scurte de depozitare permise
Rezidu de ulei Degresare / skin-pass Degresare inadecvată Nu este permis Nu este permis
Rugina pete de apă Depozitare si transport Umiditate/ambalaj deteriorat Nu este permis (excepții pentru valabilitatea antirugină expirată)

Nu este permis


III. Inspecție la fața locului: Metode practice de testare și Lista de verificare pentru acceptare în 10 minute


3.1 Patru tehnici de inspecție la fața locului


Inspecție vizuală cu lumini laterale. Cea mai critică tehnică de verificare a suprafeței. Desfășurați foile metru cu metru la lumina laterală cu unghi mic, în limita a 45 de grade. Ondulări, urme de rulare și zgârieturi slabe devin proeminente la lumina laterală, în timp ce multe defecte rămân invizibile la iluminarea frontală directă - un punct orb obișnuit pentru primirea petrecerilor. Acordați prioritate zonei de margine de 50 de milimetri, unde apar frecvent crăpături și bavuri.


Evaluarea tactilă. Glisați unghiile peste texturile suprafeței: semnele de rulare produc o tragere periodică; zgârieturile produc o tragere continuă. Așchiile prezintă caracteristici tactile apropiate de zgârieturile obișnuite; identificarea necesită combinarea locației (mai ales la capete/cozi bobine) și performanța ulterioară de ștanțare.


Măsurarea instrumentului. Utilizați instrumente portabile de grosime pentru a eșantiona grosimea la capul bobinei, la mijlocul bobinei și la coada bobinei pentru verificări ale variației grosimii. Pentru măsurarea deformarii, utilizați drepte și calibre de palpație. Acolo unde este disponibil, măsurați valorile rugozității Ra cu ajutorul aparatelor de testare a rugozității (rugozitatea constituie un indicator de bază pentru gradele de suprafață, cu procedurile de testare specificate în standarde). Punctele de prelevare pentru calibrul de grosime trebuie să acopere lățimea completă a benzii și nu numai zona centrală.


Inspecția ambalajului și a mărcii. Verificați mai întâi integritatea ambalajului antirugină și lizibilitatea mărcilor de expediere la deschiderea containerului (numărul bobinei, calitatea oțelului, dimensiuni, calitatea suprafeței, greutatea, data producției). Suspectați defecte de suprafață induse de transport pentru orice deteriorare a ambalajului.


3.2 Lista de verificare de acceptare de 10 minute pentru părțile care primesc


1. Inspectați ambalajul: verificați integritatea hârtiei/filmelor anti-rugină, a protecției marginilor, a curelelor de legare și a învelișului de oțel; căutați urme de expunere la apă.

2. Verificați marcajele: Confirmați numărul bobinei, calitatea oțelului, dimensiunile, calitatea suprafeței și data de producție se potrivesc cu comenzile de achiziție și cu certificatele de testare la fabrică (MTC).

3. Inspecție cu acoperire completă a luminii laterale: Examinați suprafețele foilor metru cu metru sub lumina laterală de 45 de grade, concentrându-vă pe zonele de margine de 50 mm.

4. Eșantionare tactilă aleatorie: trageți unghiile în trei locații aleatorii pentru a diferenția semnele de rulare, zgârieturile și zgârieturile.

5. Verificare punctual a grosimii: Faceți măsurători la capul bobinei, la mijlocul bobinei și la coada bobinei și înregistrați variația grosimii de-a lungul lungimii benzii.

6. Măsurarea deformării: Măsurați deformarea în stare liberă pe un segment de foaie de un metru.

7. Documentare și prelevare de probe: fotografiați zonele defecte cu referințe la scară și păstrați segmente de eșantion defecte de 300 de milimetri ca dovezi de evaluare a răspunderii.

8. Referință încrucișată: comparați observațiile cu clauzele de suprafață din capitolul IV și trageți concluzii: Acceptare / Acceptare condiționată / Respingere.


IV. Măsurile de control al sursei de la NatureSteel împotriva defectelor de suprafață


Secțiunile anterioare acoperă identificarea defectelor pentru tratarea post-apariție. Acest capitol descrie controalele preventive din fabrică. Defectele de suprafață sunt, în esență, probleme cu rădăcinile procesului. Identificarea defectelor revine utilizatorilor din aval, în timp ce prevenirea defectelor aparține liniilor de producție.


Secțiune de decapare: decapare în cinci etape plus degresare electrolitică. Îndepărtarea completă a calcarului este o condiție prealabilă pentru suprafețele curate laminate la rece. Decaparea excesivă generează gropi; sub decapare frunze solzi presate. Degresarea electrolitică atenuează riscurile de ulei rezidual direct legate de petele gălbui și craterele de vopsea.


Secțiunea de laminare: Moara inversată cu șase înalte cu sisteme de control digital. Controlul formei plăcii în buclă închisă și alocarea precisă a reducerii trecerii formează controale de bază pentru ondularea, fisurarea marginilor și abaterea grosimei longitudinale. Sistemele de control numeric Siemens și ABB oferă toleranțe de grosime de până la ±0,03 mm, îndeplinesc Clasa specială de precizie conform EN 10131. Grosimea minimă de laminare ajunge la 0,15 mm. Suprafețele rulourilor sunt supuse inspecțiilor programate pentru a detecta deteriorarea suprafeței ruloului și substanțele străine înainte de transferul amprentei pe foi. Urmele rolelor sunt defecte ușor eliminate prin rutinele de inspecție a rolei.


Secțiune de recoacere: recoacere cu hidrogen strălucitor. Atmosfera de protecție bogată în hidrogen previne oxidarea suprafeței și decolorarea galbenă, eliminând nuanța de oxid la sursă. Temperaturile de recoacere și tensiunile bobinei sunt segmentate în funcție de greutatea bobinei și de forma plăcii pentru a evita blocarea bobinei.


Secțiune Skin-Pass: alungire controlată variind de la 0,5% la 1,5%. Laminarea skin-pass în acest interval elimină platourile de producție și îmbunătățește forma plăcii. Alungirea insuficientă a trecerii pielii nu reușește să suprima liniile Lüders; alungirea excesivă degradează forma plăcii și reduce rugozitatea suprafeței. Echilibrarea acestor parametri constituie o cerință de bază a procesului skin-pass.


Secțiunea de finisare și ambalare: tăiere fără bavuri și ambalare orientată către transportul maritim. Operațiunile de tăiere controlează înălțimea bavurilor pentru a preveni zgârierea marginilor tăiate. Bobinele finite sunt împachetate cu folii volatile de inhibitor de coroziune VCI, prevăzute cu protectoare de margini, asigurate cu curele de oțel și tratate rezistent la umiditate pentru tranzit maritim cu salinitate ridicată și umiditate ridicată. Cele mai multe dispute la sosirea în port cu privire la rugina de apă pot fi evitate prin ambalaj robust.


Secțiunea de inspecție: porți de inspecție cu trei niveluri. Inspecție bobine laminate la cald; inspecție în proces după decapare, recoacere și laminare skin-pass; inspecție înainte de expediere care combină eșantionarea suprafeței și măsurarea dimensională. Segmentele de probă și înregistrările de testare sunt păstrate pentru fiecare lot, iar certificatele de testare a fabricii (MTC) însoțesc livrările. Orice incident de calitate poate fi urmărit până la anumite procese și ferestre de timp de producție, oferind dovezi solide pentru evaluarea răspunderii.


Pe scurt: defectele de suprafață nu sunt „descoperite prin inspecție”. Sunt fie „fabricate”, fie „prevenite”. Inspecția validează performanța procesului, mai degrabă decât să acționeze ca o plasă de siguranță de ultimă instanță.

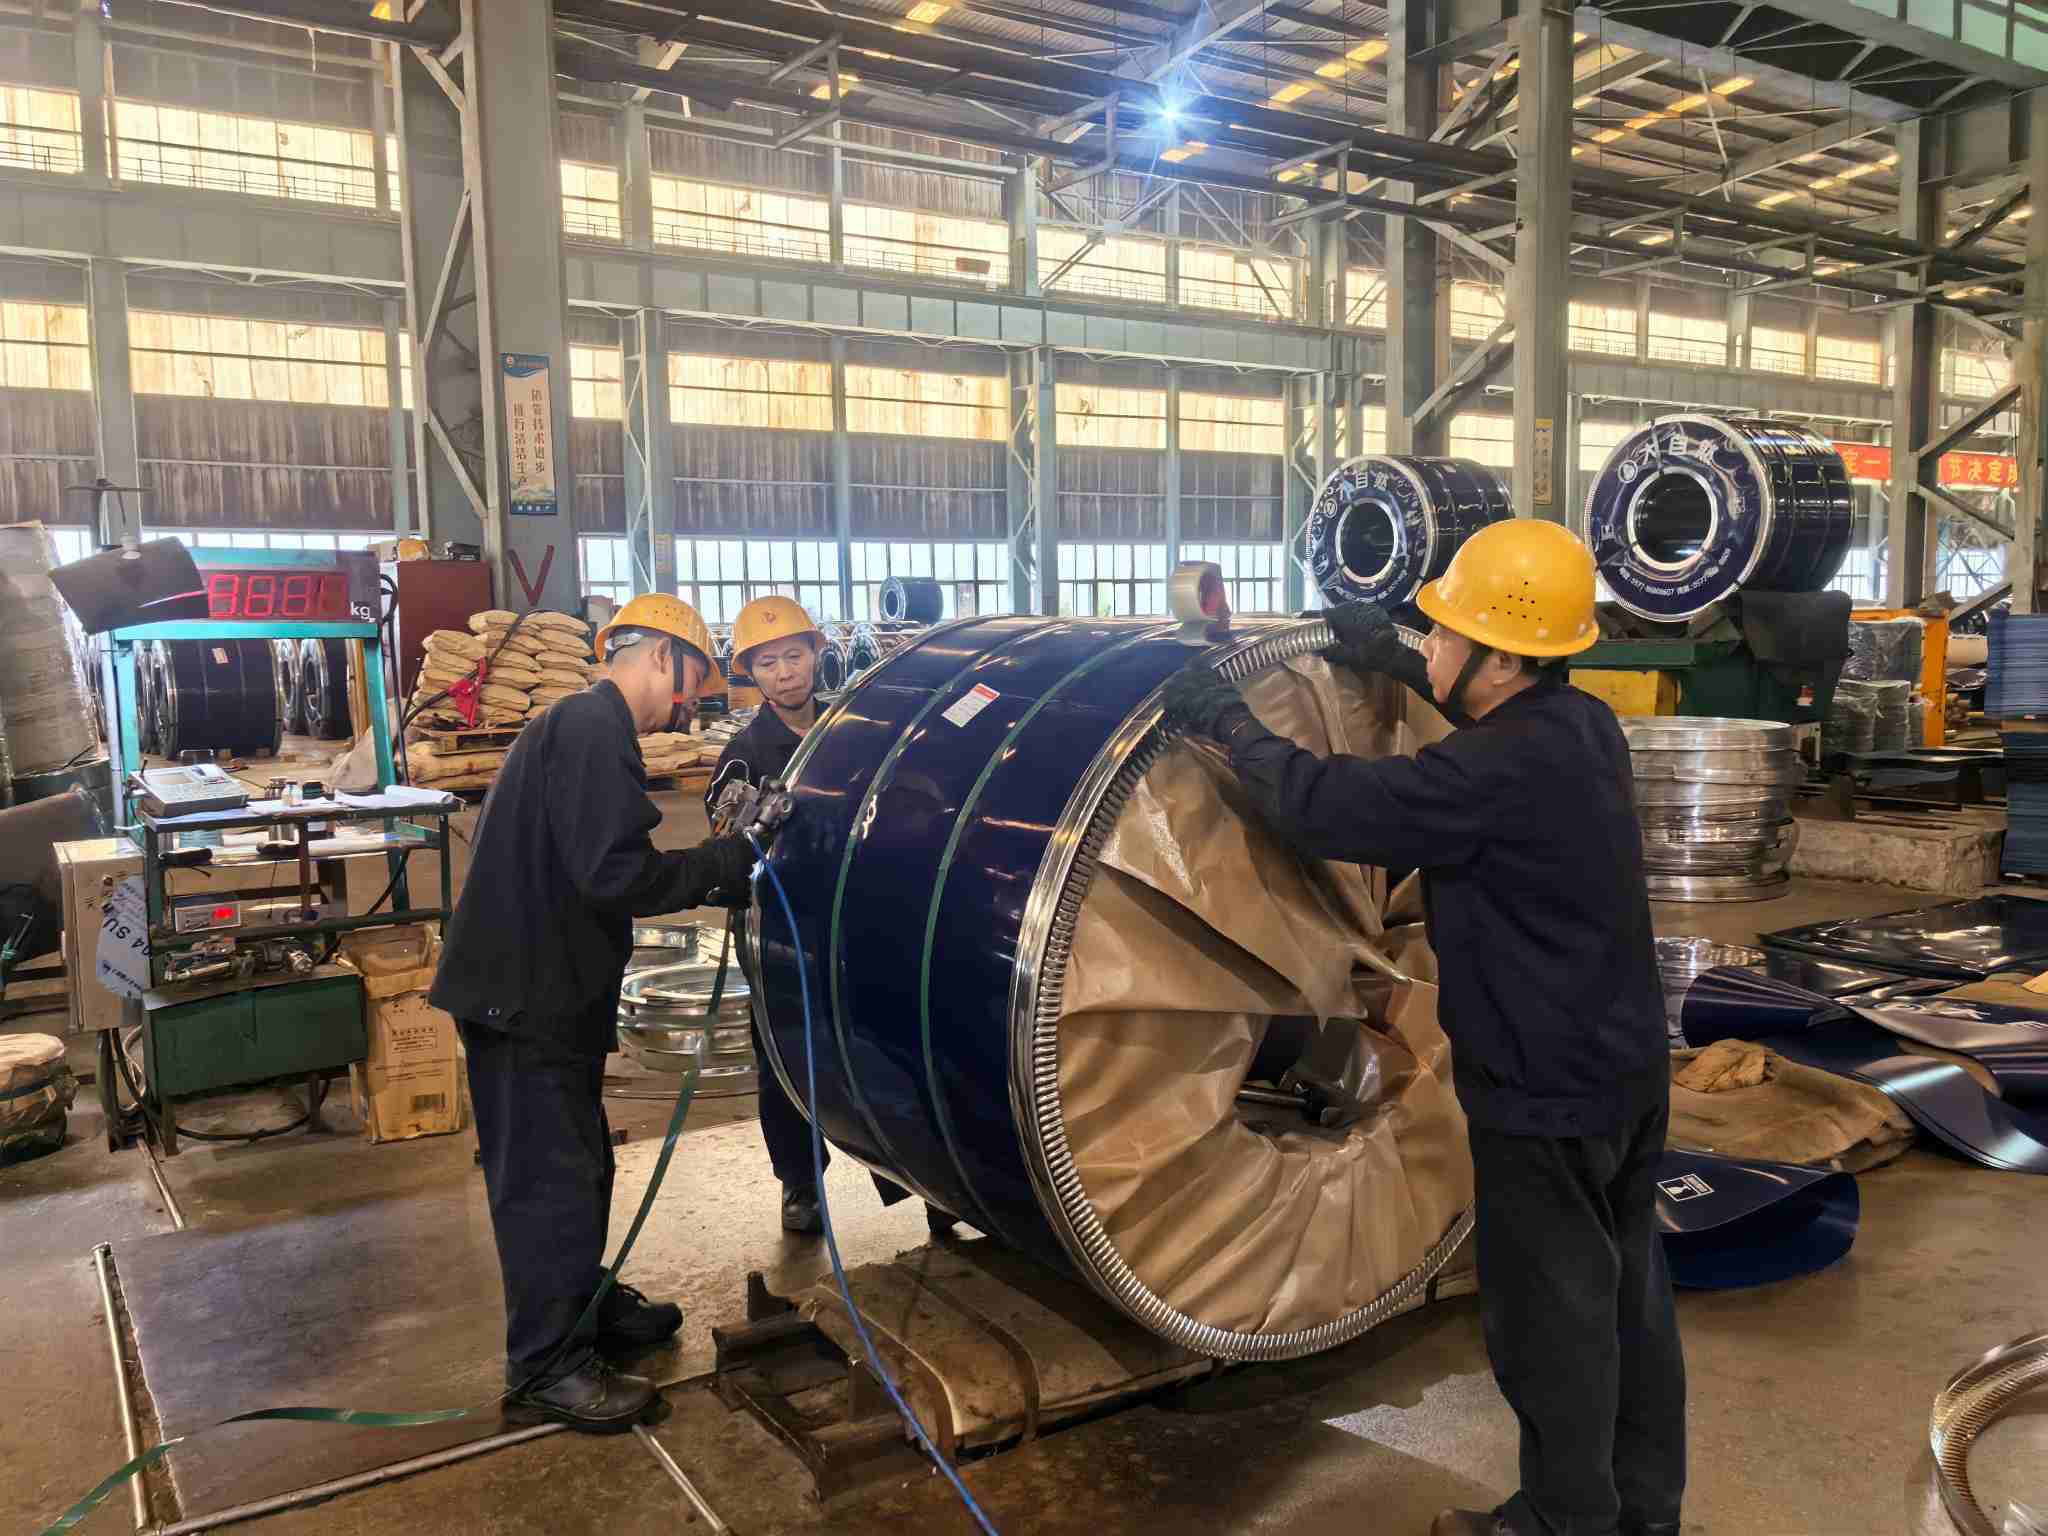
NatureSteel Coil Packing Process

Concluzie


Identificarea defectelor de suprafață a bobinei laminate la rece se bazează pe o combinație de cunoștințe de proces, standarde și experiență în teren. Acest document compila mai multe tipuri de defecte, liste de verificare de acceptare și cadre de evaluare a răspunderii pentru referință în timpul inspecțiilor. NatureSteel posedă o experiență vastă de laminare la rece și implementează controale de calitate a suprafeței pe întregul proces. Ambalajul antirugină VCI stabilizează condițiile bobinei pe tot parcursul transportului maritim. Pentru specificații pentru calitatea oțelului (de exemplu, DC01, SPCC), consultații pentru calitatea suprafeței sau cereri de cotație, nu ezitați săcontactaţi-ne.


Știri similare
Lasă-mi un mesaj
X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor. Politica de confidențialitate
RespingeAccepta